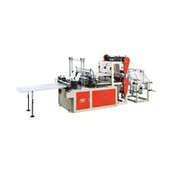
대용량-비닐봉지 제조에서는 각 기계의 바닥 공간에서 얼마나 많은 비닐봉지를 얻는지가 봉지당 비용을 결정하는 주요 숫자입니다. 그래서두 줄의 가방 만드는 기계두 개의 별도 생산 레인을 나란히 배치하여 이 문제를 해결합니다. 그런 다음 하나의 기계 프레임, 하나의 작업자 및 하나의 필름 롤 세트의 출력을 두 배로 늘립니다. 이 이중{2}}채널 아키텍처의 작동 방식과{3}}이것이 진정한 효율성을 창출하는 위치와 단일{4}}레인 기계가 선호되는 위치를 이해하면-생산 관리자와 장비 지정자가 근거 있는 조달 결정을 내리는 데 도움이 됩니다.

핵심 아키텍처: "두 줄"을 만드는 이유
2라인 백 제조 기계의 핵심인 이중{0}}레인 배치는 다른 기계와 비교하면 가장 잘 이해됩니다. 가장 가까운 경쟁자는 2개의-스테이션 기계-1개의 필름 웹, 2개의 교대 성형 헤드입니다. 이중{5}}레인 접근 방식은 두 개의 별도 필름 웹을 병렬로 실행하므로 처리량과 복잡성의 균형을 근본적으로 변화시킵니다.-
2라인 백 제조 기계의 특징은 하나의 기계 본체 내에서 동시에 작동하는 두 개의 병렬 필름 풀기, 공급 및 밀봉 채널이 있다는 것입니다. 각 레인은 독립적으로 작동하므로 이 구성을 듀얼-채널 백 제조 시스템이라고도 합니다. 하나의 빠른 필름 웹을 실행하고 출력부에서 반으로 자르는 대신 기계는 풀기 스테이션에서 밀봉-및-절단 영역을 통해 두 개의 독립적인 필름 레인을 유지합니다.
각 레인은 동일한 샤프트 어셈블리에 장착된 전용 풀기 스테이션에서 연결됩니다. 필름은 일반적으로 레인당 폭이 500~1000mm인 롤 형태로 공급되며 밀봉 스테이션에서 수렴되기 전에 각 레인의 장력 제어 시스템을 통해 개별적으로 통과됩니다. 그 시점에서 두 개의 병렬 처리된 웹은 공유된 절단 및 수집 메커니즘을 통해 진행됩니다.
이 아키텍처는 단일 와이드 웹이 두 개의 백 너비 섹션을 동시에 공급하도록 요청받을 때 발생하는 웹 교차 장력 불균형을 방지하기 때문에 중요합니다-. 독립적인 레인 장력 제어-는 일반적으로 자기 브레이크 또는 댄서-암 피드백-을 통해 각 필름 경로를 안정적이고 예측 가능하게 유지하며 이는 완성된 가방의 치수 허용 오차를 더욱 엄격하게 만듭니다.
기계 작동 방식: 단계별
1 -단계 필름 풀기 및 장력 조절
두 개의 필름 롤이 기계의 피드 끝에 있는 이중-샤프트 풀기 브래킷에 장착됩니다. 표준 롤 코어 직경은 76mm(3인치) 또는 152mm(6인치)이며, 롤 폭은 일반적으로 생산되는 백 크기에 따라 400~1,200mm 범위입니다.
기계가 작동하면서 필름은 각 롤에서 빠져나와 브레이크 토크를 지속적으로 조정하는 댄서-암 어셈블리 또는 로드-셀 장력 컨트롤러를 통과합니다. HDPE 필름의 경우-압출 중에 크게 뒤엉키는-재료-일관적인 풀림 장력을 유지하는 것이 중요합니다. 설정값의 ±10%를 초과하는 변동은 백 평탄도와 밀봉 일관성을 직접적으로 저하시킵니다.
자동 터릿 풀림 기능을 통해 롤 교체로 인한 중단 없이 지속적인 생산이 가능합니다. 하나의 롤이 고갈되면 터릿은 백업 롤을 제 위치로 가져오기 위해 색인을 생성하고 접합 테이프는 -실행 중인 웹에 리더를 미리 적용하며 일반적으로 접합당 필름 손실이 3미터 미만입니다.
2 - 단계 필름 평탄화 및 가이드 레일 공급
각 레인은 필름 웹을 감는 동안 발생하는 말림을 제거하는 평탄화기-고무 쌍-코팅 롤러 세트-를 통과한 다음 레인의 기계적 기준을 기준으로 웹의 중심을 맞추는 가장자리 가이드 시스템을 통해 방향을 지정합니다. 이 범주에 속하는 대부분의 산업용 모델은 서보{4}} 제어 에지 가이드 액추에이터에 피드백되는 초음파 또는 적외선 에지 감지기를 사용하여 측면 위치를 ±0.5mm 이내로 유지합니다.
대상 백에 측면 거싯이 포함된 경우 거싯 접기는 이 단계에서 웹이 밀봉 영역에 도달하기 전에 필름 가장자리를 안쪽으로 미리 접는 거셋 플레이트 어셈블리에 의해 수행됩니다.{0}}
3 - 단계 열 밀봉
두 레인 모두 열 밀봉 스테이션으로 이동하며, 여기에서 한 쌍의 가열 밀봉 바({0}}각 레인에 하나씩-)가 제어된 온도와 압력을 필름 전체에 적용하여 백의 세로 밀봉과 상단 가장자리를 형성합니다.
밀봉 매개변수는 필름 유형에 따라 다릅니다.
HDPE: 씰 온도 130~160도, 씰 압력 0.3~0.5MPa, 유지 시간 0.2~0.5초
LDPE: 씰 온도 110~140도, 씰 압력 0.2~0.4MPa, 유지 시간 0.2~0.4초
LLDPE: 씰 온도 115~145도, 씰 압력 0.2~0.4MPa, 유지 시간 0.2~0.5초
BOPP: 씰 온도 130~165도, 씰 압력 0.3~0.5MPa, 유지 시간 0.3~0.6초(깨끗한 씰을 위해서는 CPP 또는 실란트 코팅 필요)
따라서 이중-레인 밀봉 바는 별도의 온도 조절 장치에 있습니다. 그런 다음 생산 계획에 따라 백 유형 간 빠른 전환이 필요한 경우 각 레인을 다른 필름 유형으로 설정할 수 있습니다.
4 - 단계 핫 커팅 및 펀칭
밀봉 후 핫 와이어 또는 핫 나이프 어셈블리는 쉽게 떼어낼 수 있도록 절단 가장자리에 천공을 가하는 동시에 하단 밀봉 라인을 따라 개별 백을 절단 및 분리합니다.- 펀치-아웃 치수-백 높이-는 기계적 전환 없이 HMI에서 서보-제어되고 조정 가능합니다.
티셔츠 가방의 경우, 두 번째 펀칭 스테이션에서 일치하는 강철 룰 다이를 사용하여 가방 상단에 있는 손구멍 노치를-자릅니다. 이 스테이션은 일반적으로 단일 PLC 프로그램을 통해 동기화된 밀봉/절단 스테이션과 동일한 주기 속도로 실행됩니다.
단계 5 - 계산, 누적 및 수집
두 줄 모두에서 완성된 가방은 중앙 수거 테이블이나 자동-배깅 스테이션으로 운반됩니다. 광전 카운터는 레인별로 출력을 집계하여 운영자가 두 채널이 동일한 속도로 실행되고 있는지 확인할 수 있도록 합니다.-레인 속도 간의 차이는 지연되는 쪽의 필름 경로 문제를 알리기 때문에 유용한 품질 검사입니다.
백은 일반적으로 25개, 50개 또는 100개 팩으로 쌓이고 고무 밴드나 자동{3}}슬리브로 고정한 후 포장 구역으로 운반됩니다.
생산 지표: 2개 라인 vs. 단일 라인
| 매개변수 | 단일-레인 머신 | 이중-레인 모델 |
|---|---|---|
| 일반적인 출력 | 60~120개 봉지/분/레인 | 100~200봉/분(결합) |
| 필름 폭 범위 | 400~800mm | 레인당 400~1200mm |
| 가방 폭 범위 | 200~500mm | 레인당 150~600mm |
| 가방 길이 범위 | 200~800mm | 200~800mm |
| HDPE 두께 범위 | 0.008~0.025mm | 0.008~0.030mm |
| 운영자 요구 사항 | 1명 | 1~1.5명 |
| 건평 | 3–4 m² | 5–7 m² |
| 일반적인 전력 소모 | 6~10kW | 12~18kW |
공개적으로 이용 가능한 산업 장비 사양과 연포장 생산 시스템에 대한 공개된 기술 리뷰를 바탕으로 수집한 데이터입니다.
결합된 출력 이점은 각 레인이 동일한 전기 공급, 제어 시스템 및 운전자 주의를 공유하기 때문에 대략 2배가 아닌 유사한 단일{2}}레인 기계의 1.6~1.8배입니다. 전환 중에 효율성 격차가 줄어듭니다. 이중-레인 설계에는 다양한 가방 너비에 대한 독립적인 레인 조정이 필요하며, 이는 단일 레인 장비의 단순한 기계적 설정에 비해 SKU당 15~30분이 추가될 수 있습니다-.
일반적인 필름 유형 및 밀봉 동작
이 장비는 소매 가방 생산에 사용되는 대부분의 필수품 유연 포장 필름과 호환됩니다.
HDPE(고-밀도 폴리에틸렌) - 상품 가방의 주요 소재입니다. 두께에 비해 높은 인장 강도, 우수한 수분 차단성, 상대적으로 넓은 밀봉 창을 제공합니다. 주요 처리 과제는 재료의 메모리를 관리하는 것입니다.{4}}밀봉 후 냉각 지속 시간이 충분하지 않으면 HDPE 백이 밀봉 가장자리에서 말리는 경향이 있습니다.
LDPE(저-밀도 폴리에틸렌) - 이 소재는 HDPE보다 부드럽고 투명합니다.- 그래서 그것은 농산물 가방과 가벼운 운반 가방에 사용됩니다. 밀봉 온도가 낮아 백당 에너지를 덜 사용합니다. 그러나 두께 범위가 더 좁기 때문에 필름 두께의 변화가 씰 안정성에 더 큰 영향을 미칩니다.
LLDPE(선형 저-밀도 폴리에틸렌) - 이 소재는 LDPE보다 인열강도와 밀봉 품질이 더 좋습니다. 따라서 더 무거운 짐을 운반하는 가방에 가장 적합한 선택입니다. 씰 시작 온도가 더 낮습니다. 따라서 이는 씰링 바에서 많은 열이 발생하지 않는 기계의 출력을 향상시킬 수 있습니다.
BOPP(이축 배향 폴리프로필렌) - 선명도와 인쇄 충실도가 중요한 인쇄된 소매 가방 및 식품 포장에 사용됩니다. BOPP는 밀봉 개시 온도가 더 높으며 안정적인 열 밀봉을 달성하려면 밀봉재 층(일반적으로 CPP 공압출 또는 아크릴 코팅)이 필요합니다. 이러한 유형의 이중-레인 장비에서는 이로 인해 레인 설정이 복잡해집니다.
PLA(폴리유산, 생분해성) - 일회용 플라스틱 규정이 있는 지역에서 점점 더 지정되고 있습니다-. PLA는 기존 폴리올레핀보다 낮은 온도(100~120도)에서 밀봉되지만 과열에 더 민감합니다.-140도를 초과하면 필름이 밀봉되기보다는 달라붙고 찢어집니다. 정밀한 온도 PID 컨트롤러와 더 짧은 체류 시간을 갖춘 기계는 PLA를 보다 안정적으로 처리합니다.
주요 구성 요소 및 하위 시스템
중요한 하위 시스템을 이해하면 기계를 지정하거나 성능 문제를 진단할 때 도움이 됩니다.
서보 드라이브 시스템: 고급{0}}모델은 각 레인의 필름 공급 및 절단 주기에 대해 별도의 서보 모터를 사용합니다. 따라서 그들은 오래된 기계의 오래된 기계식 캠 시스템을 교체합니다. 서보 제어를 사용하면 기계를 멈추지 않고도 HMI를 통해 백 길이를 밀리미터 단위로 변경할 수 있습니다. 따라서 이는 크기 제한이 엄격한 주문을 할 때 큰 장점이 됩니다.
PLC 및 HMI: 제어 시스템은 차선이 함께 작동하도록 유지하고, 터렛 풀기 시퀀스를 실행하고, 생산 수를 추적하고, 문제 해결을 위해 경보 기록을 저장합니다. 대부분의 새로운 기계는 터치-스크린 HMI가 있는 Siemens 또는 Delta PLC 코어를 사용합니다. 그리고 이러한 HMI는 최대 99가지 백 유형에 대한 레시피 설정을 저장할 수 있습니다.
씰링 바 온도 제어: 각 씰링 바에는 독립적인 PID 온도 조절 기능이 있습니다. 바 표면 평탄도는-실링 너비 전체에서 ±0.02mm 이내로 유지-온도 정확도만큼 중요합니다. 휘어진 막대는 폭을 따라 일관되지 않은 밀봉 압력을 생성하여 산발적인 박리 실패로 이어집니다.
필름 자동-접합 터렛: 자동-접합 기능을 갖춘 터렛 풀림 스테이션은 대량 생산을 위한 최고의-부가가치-제품입니다.- 이것이 없으면 롤을 교체할 때마다 작업자가 기계를 멈추고 새 필름을 끼운 다음 다시 시작해야 합니다.-롤 길이에 따라 30~60분마다 생산 시간이 3~5분씩 손실됩니다.
유지관리 우선순위
여러 교대조에 걸쳐 2라인 백 제조 기계를 작동하면 기계 부품이 가벼운 부하의 단일 교대 작업에서는 결코 겪지 않을 지속적인 스트레스에 노출됩니다.{0}} 3교대로 운영되는 장비의 경우 다음 유지 관리 작업이 가장 큰 영향을 미칩니다.
씰링 바 표면 검사 주간 - 표면 긁힘 또는 침전물은 열 전달을 감소시키고 씰 약화를 유발합니다. 마모가 0.05mm 이상인 경우 부품을 교체하거나 재포장하십시오.
한 달에 한 번 장력 컨트롤러 교정 - 댄서-암 스프링과 로드 셀은 시간이 지남에 따라 변경됩니다. 따라서 알려진 참조 필름에 대해 다시 보정하십시오. 그러면 가방 크기가 일정하게 유지됩니다.
제조업체가 말하는 기어박스 오일 수준 및 품질 - 대부분의 산업용 기어박스는 2,000시간마다 오일을 교체해야 합니다.
핫 나이프/절단 와이어 시스템의 경우 생산 시간 40~80시간마다 블레이드 샤프닝을 수행합니다. - 무딘 블레이드는 절단 소음을 증가시키고 폐기율을 높이며 모루의 마모를 가속화합니다.
매주 - 에지 가이드 센서 청소 잉크 미스트와 인쇄된 필름의 먼지가 적외선 방출기/감지기 쌍에 축적되어 잘못된 에지 추적 및 측면 웹 드리프트를 유발합니다.
이 구성을 선택하는 경우
이중-레인 구성은 다음 조건이 대부분 적용될 때 경제적으로 합리적입니다.
연간 주문량은 SKU당 백 500,000개를 초과합니다.
수하물 너비는 레인당 450mm 미만입니다(더 넓은 수하물은 기계의 레인 너비 사양을 초과할 수 있음).
필름 유형은 주문 전반에 걸쳐 일관됩니다(차선 변경 빈도 최소화).
바닥 공간이 제한되어 있으며 두 번째 독립형 기계를 사용할 수 없습니다.
교대당 인건비로 인해 단일 작업자 처리량 최적화가-가치 있음
단일{0}}레인 장비는 폭이 다양하고 폭이 넓은 단거리 작업을 자주 처리하는 작업장이나 설정 중 세심한 개별 주의가 필요한 특수 백(예: 농약-등급-게이지 HDPE, 다중{5}}재료 라미네이트)을 생산하는 시설에 더 나은 선택입니다.
자주 묻는 질문
이 기계와 2{0}}스테이션 기계의 차이점은 무엇인가요?2-스테이션 기계에는 필름 레인이 1개 있지만 오프셋 사이클로 교대로 작동하는 2개의 성형/절단 헤드가 있어서 한 스테이션이 절단하는 동안 다른 스테이션이 공급할 수 있습니다. 이중-레인 백 제조 기계는 두 개의 독립적인 필름 레인을 동시에 처리하여 단일 기계 본체 내에서 유효 처리량을 거의 두 배로 늘립니다.
두 차선이 동시에 서로 다른 가방 너비로 운행될 수 있습니까?예, 기계에 레인당 독립적인 서보-제어 필름 가이드 시스템이 있는 경우 가능합니다. 각 레인은 기계 사양 범위 내에서 서로 다른 백 너비로 설정할 수 있지만 이를 위해서는 별도의 레시피 매개변수와 세심한 가장자리 가이드 조정이 필요합니다.
이 기계가 처리할 수 있는 필름 두께는 얼마입니까?대부분의 산업용 이중{0}}레인 모델은 0.008mm(8미크론)부터 0.030mm(30미크론)까지의 필름 게이지를 처리하며 표준 HDPE, LDPE, LLDPE 및 BOPP 백 필름의 전체 범위를 포괄합니다. 게이지가 두꺼울수록 씰 품질을 유지하기 위해 라인 속도를 줄여야 할 수도 있습니다.
기계는 인쇄된 필름을 어떻게 처리합니까?밀봉 스테이션 앞에 장착된 광전 인쇄{0}}마크 센서는 필름 웹에 인쇄된 등록 마크를 감지합니다. 서보 드라이브 시스템은 이러한 표시를 사용하여 인쇄된 패턴을 기준으로 절단 위치를 동기화하고 대부분의 실행에서 ±1.0mm 이내의 등록을 유지합니다.
백 크기 간 일반적인 전환 시간은 얼마나 됩니까?기계적 폭 전환(차선 분할기 재배치, 밀봉 바 폭 조정)의 경우 30~60분을 계획하세요. HMI의 매개변수 변경만 필요한 서보{3}} 구동 기계는 일반적으로 10~20분 안에 크기 변경을 완료합니다.
참고자료
포장 기술 및 엔지니어링 핸드북, 제4판 - 유연한 포장 필름: 특성, 밀봉 및 차단 특성
Journal of Plastic Film & Sheeting - "폴리올레핀 필름의 열 밀봉: 산업용 백 생산의 온도-압력-체류 상호 작용"
유연한 포장 세계 - "이중-레인 백 생산: 처리량 경제성 및 운영 고려 사항"
산업용 포장 시스템 리뷰 - "고속 백 및 파우치 제조 장비의 서보-구동 인덱싱-"
플라스틱 엔지니어 협회(SPE) - 기술 논문 아카이브: 필름 압출 및 변환 공정, 씰링 기술 섹션